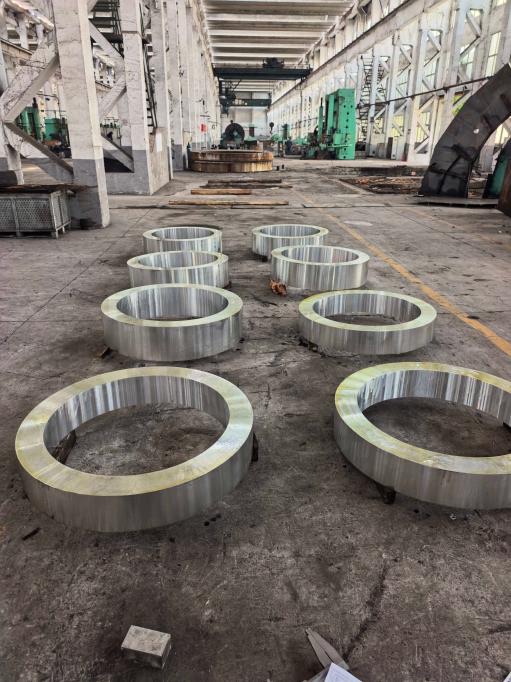
- 部件
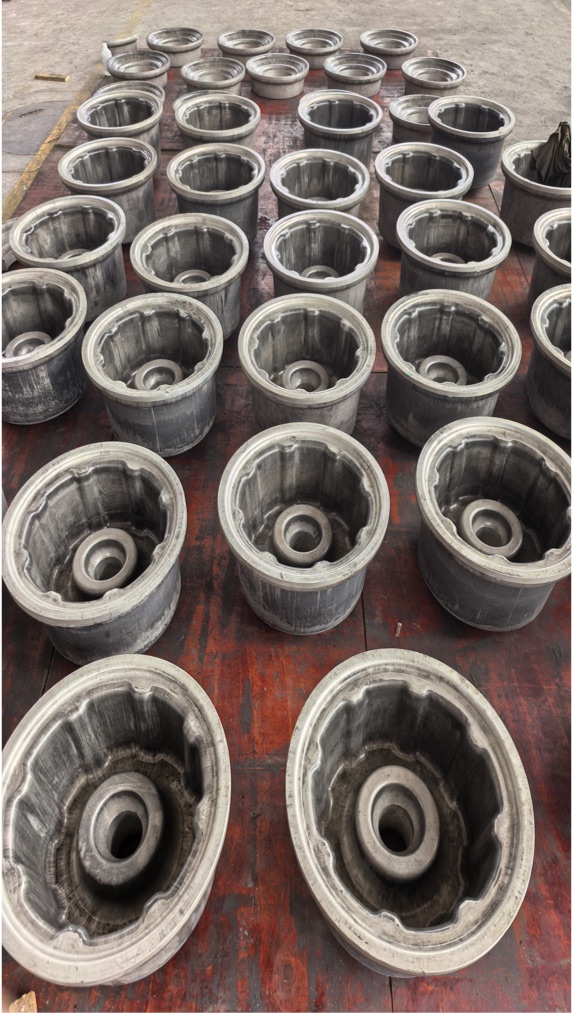
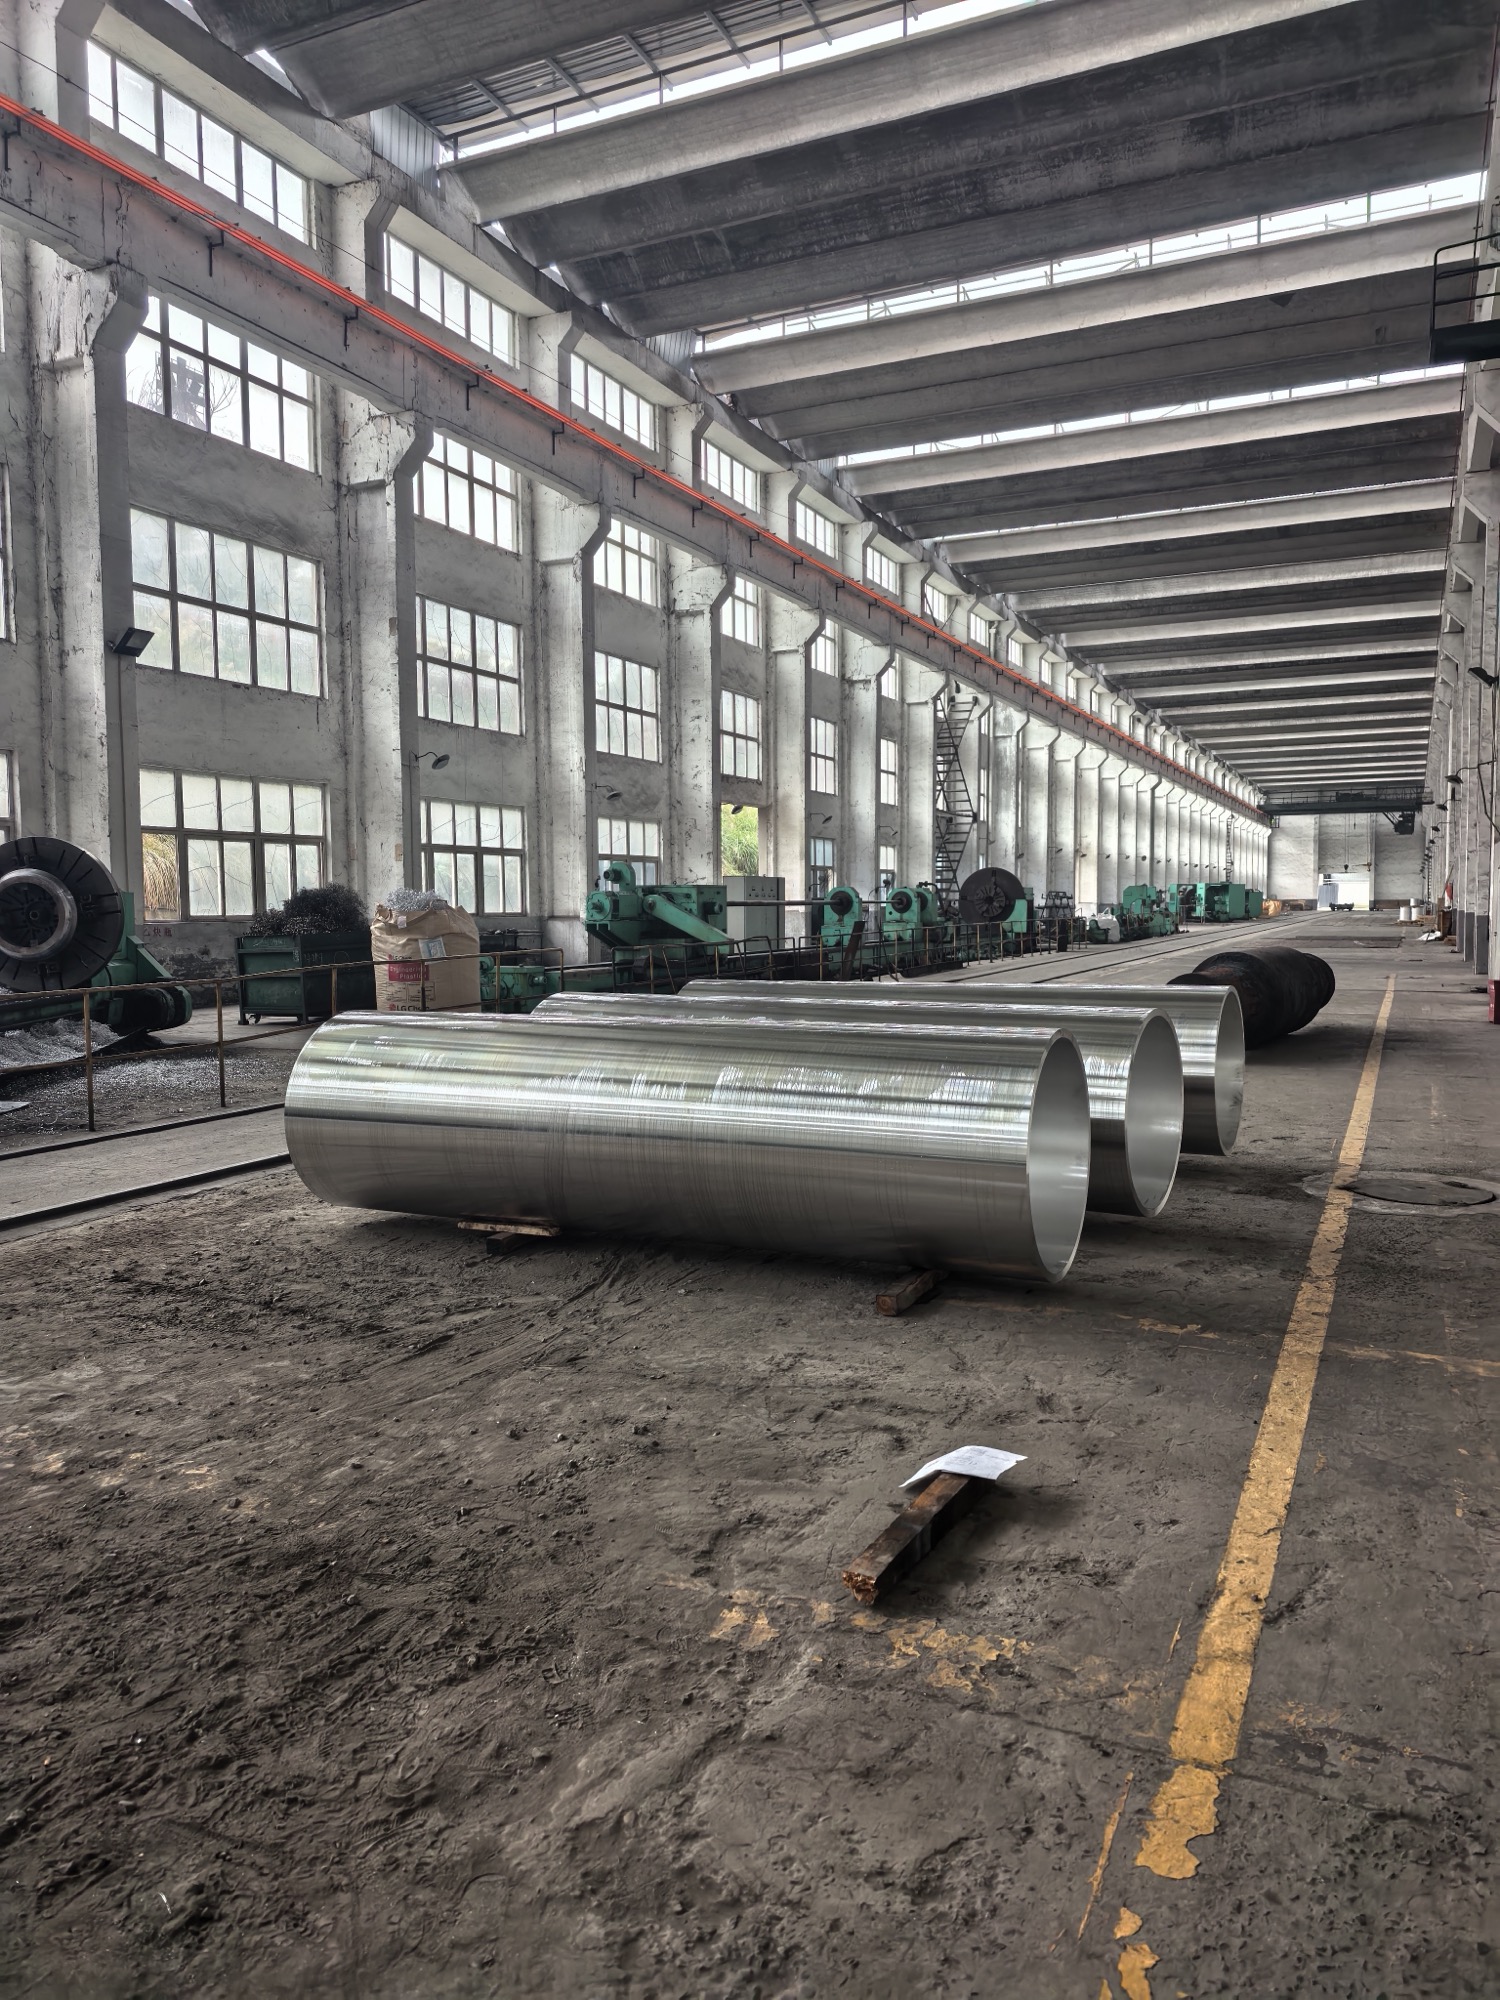
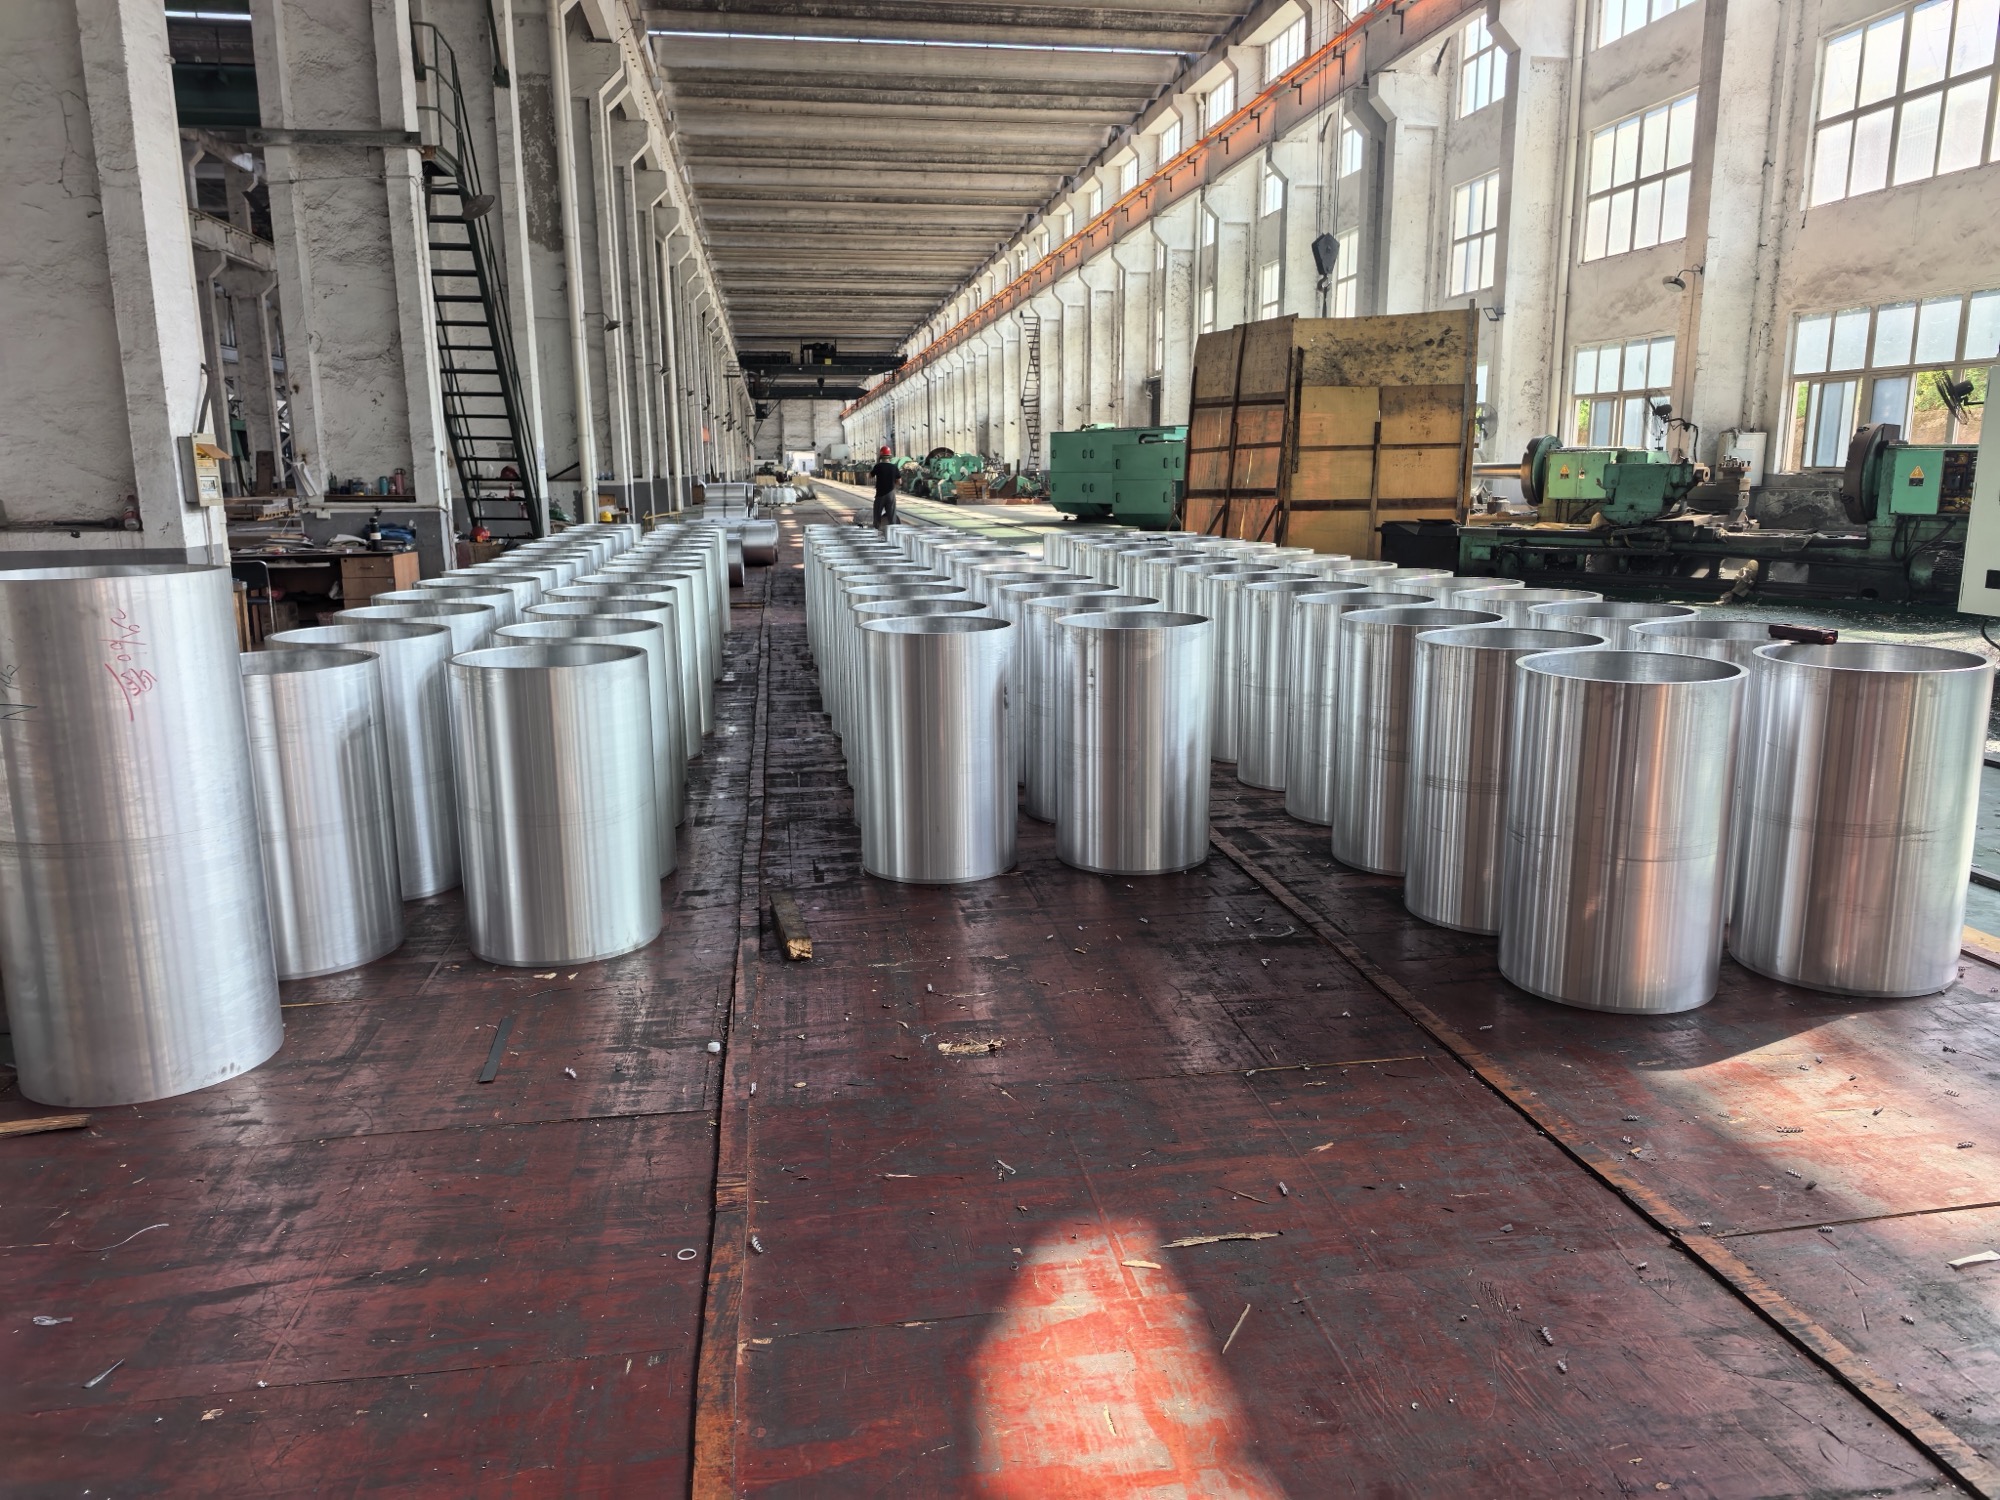
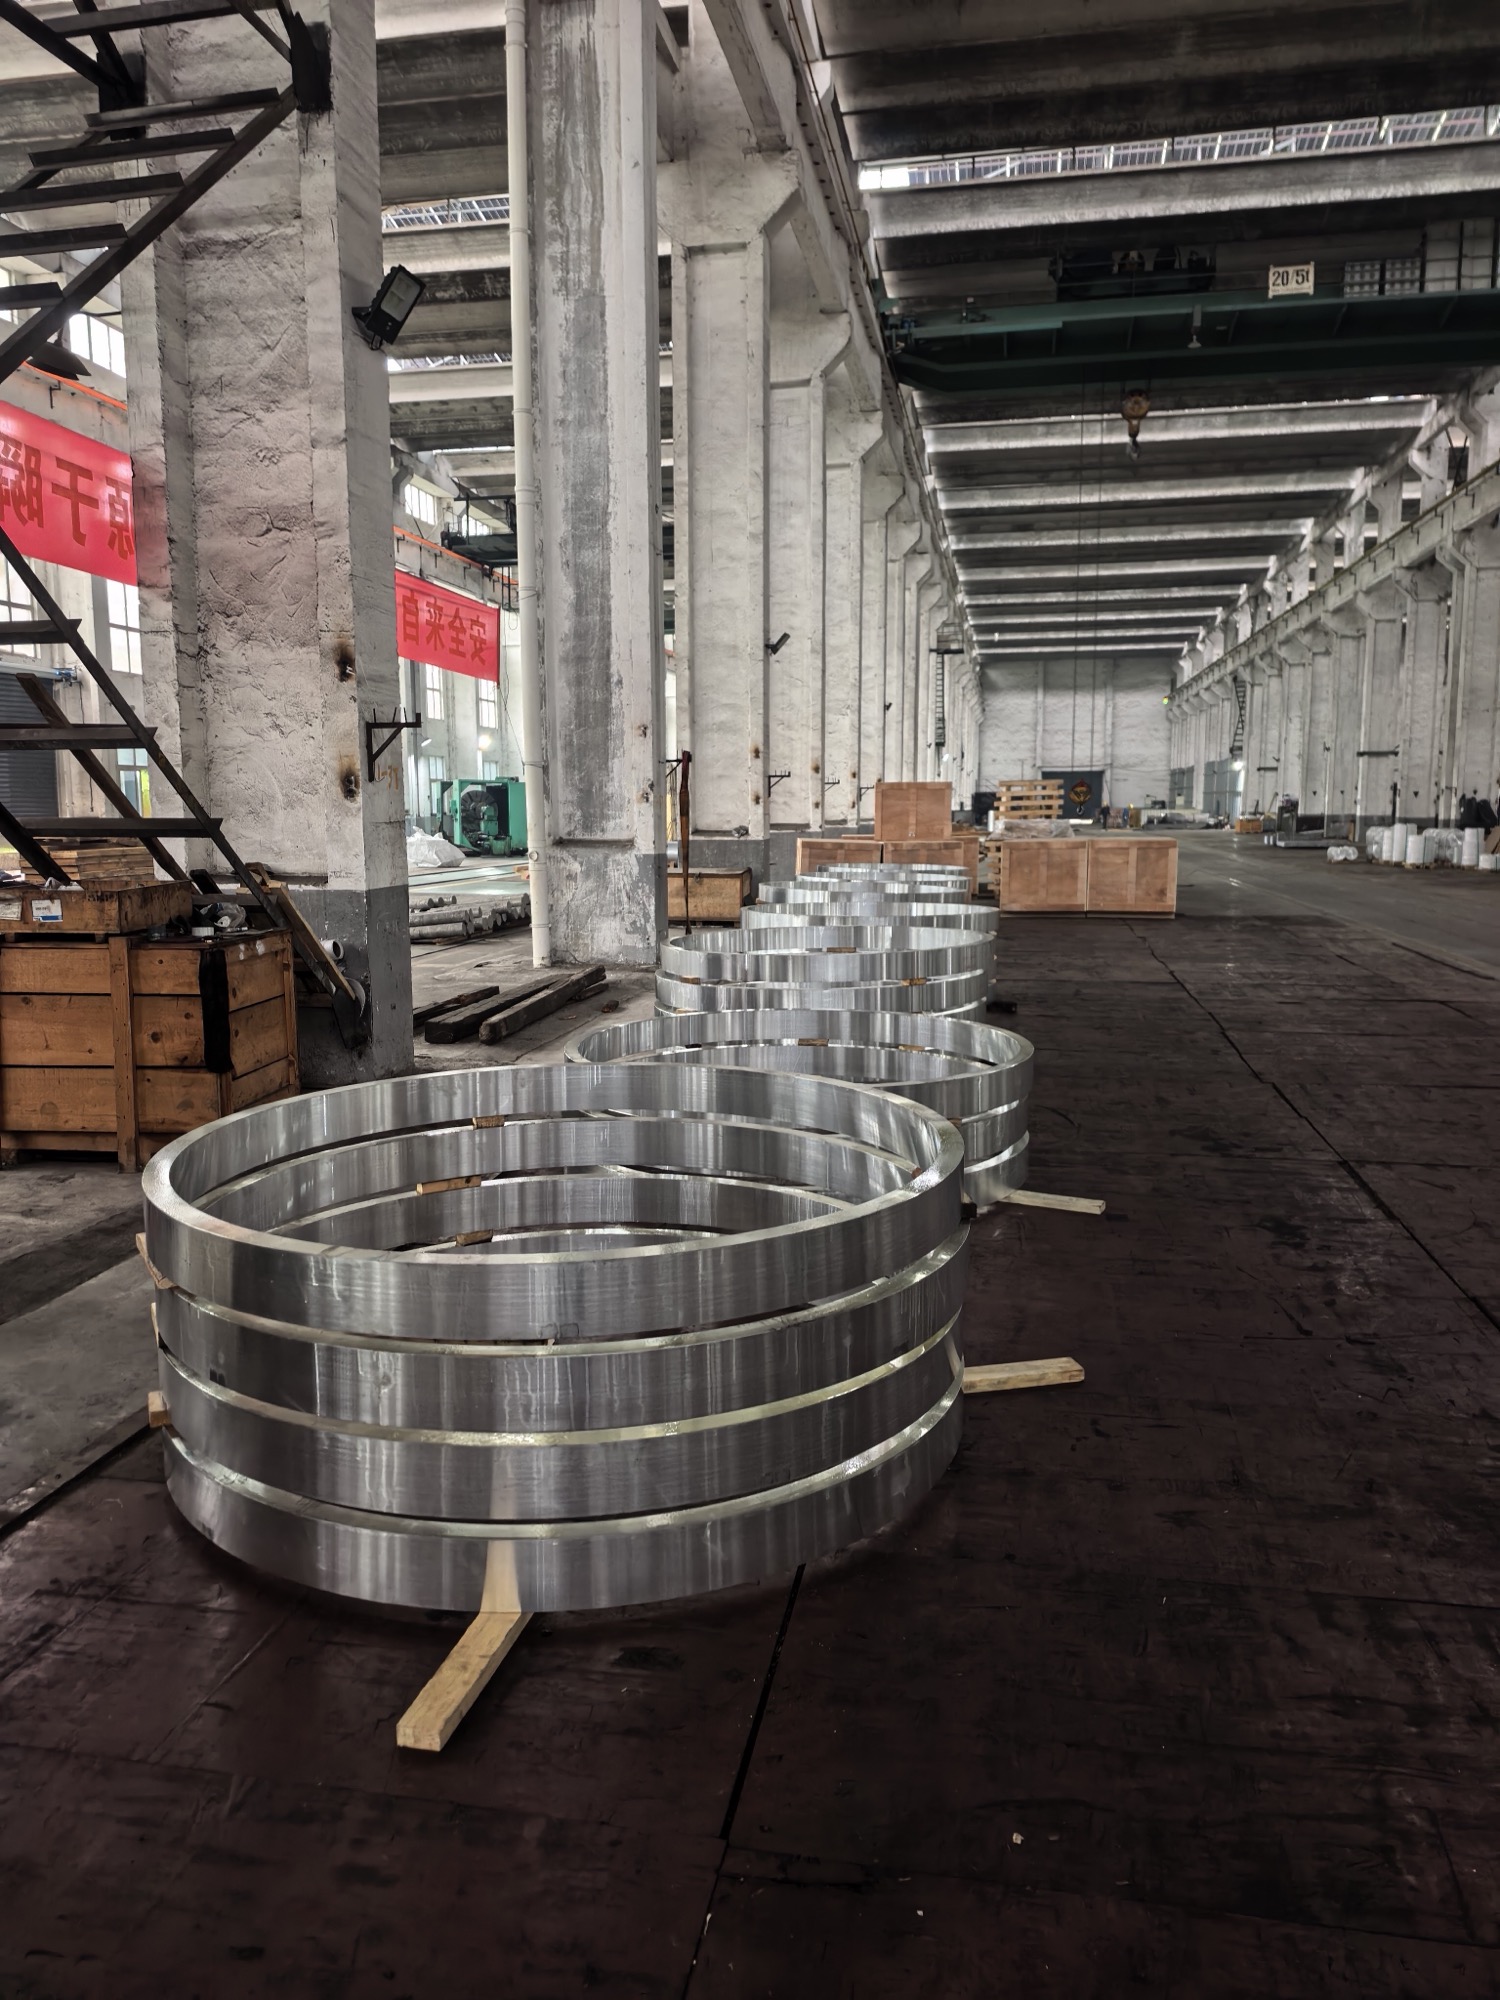
- 铝合金锻造环件
- 尺寸与重量
- 100公斤-3吨;直径300-4000 mm
应用
海上平台结构件、船体结构件及飞机焊接结构件
材料
5083-O / 7075-T6 / 2A14-T6 / 2A70-T6 / 2A12-T4
性能与验收要点
- 锻压与轧环联合成形
- 成熟的大型环件工艺体系
 YL GLOBALYL Global Industrial Trading Pte. Ltd.
制造实绩
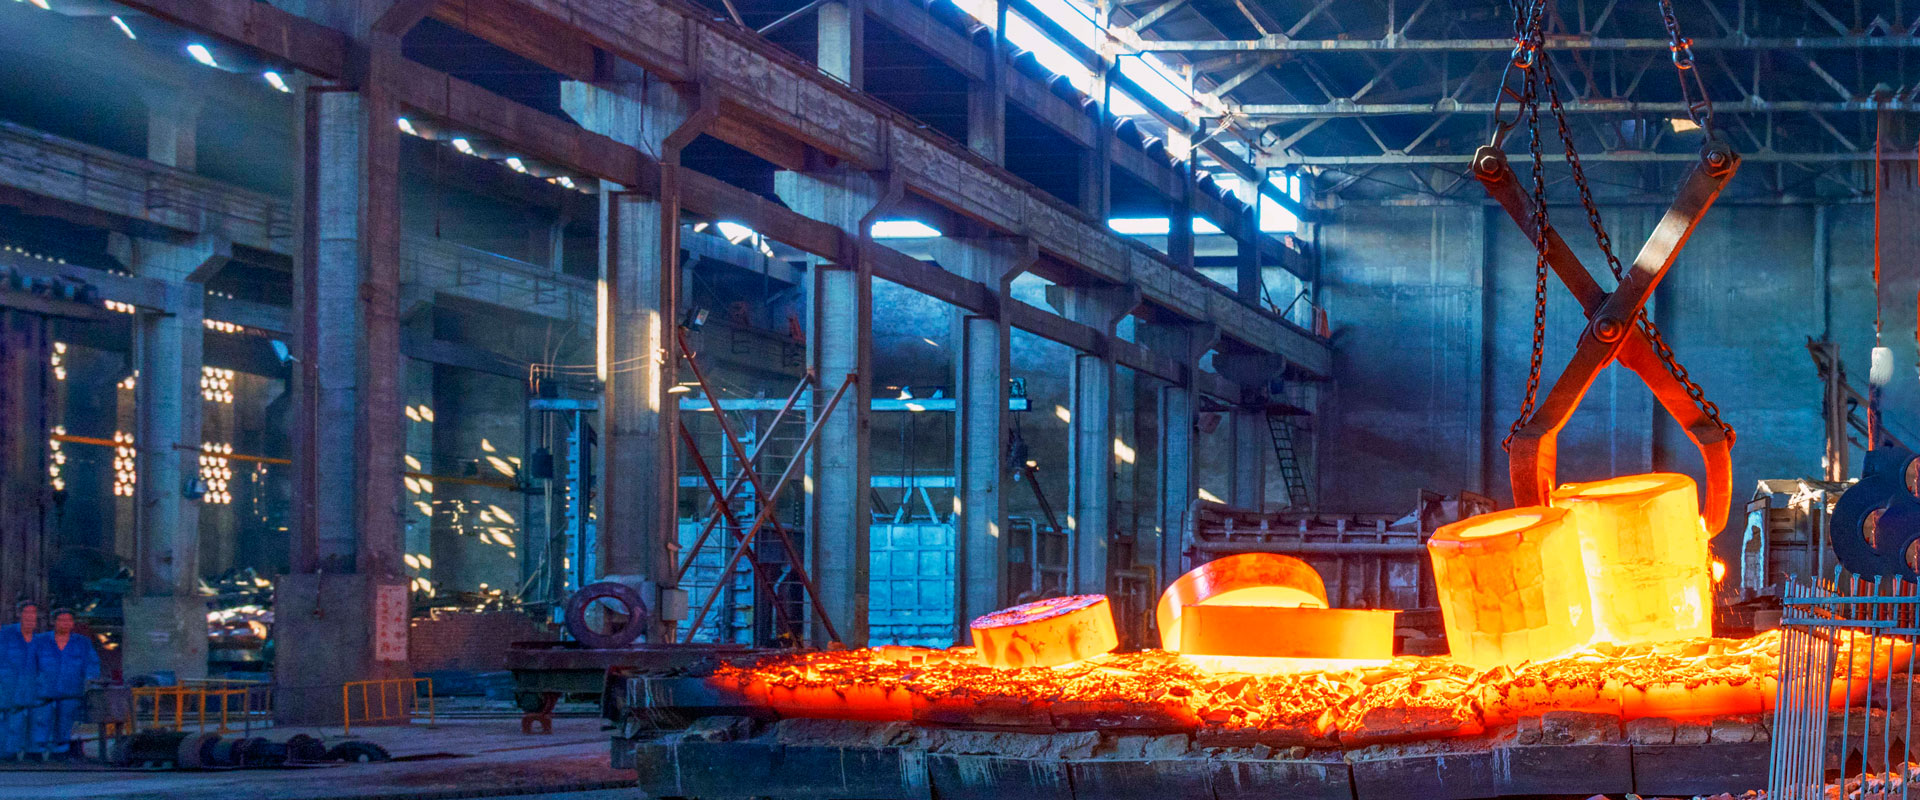
经锻压设备与轧环机成形,具备成熟的大型铝合金环件工艺体系。
工程案例
围绕部件用途、材料与性能要求,呈现关键制造决策、过程控制及最终验证依据。
海上平台结构件、船体结构件及飞机焊接结构件
5083-O / 7075-T6 / 2A14-T6 / 2A70-T6 / 2A12-T4
面向海上平台结构件、船体结构件及飞机焊接结构件,铝合金锻造环件需要在100公斤-3吨;直径300-4000 mm规格下使5083-O / 7075-T6 / 2A14-T6 / 2A70-T6 / 2A12-T4同时满足锻压与轧环联合成形、成熟的大型环件工艺体系。工程难点集中在变形温度窗口、热处理性能和加工变形的协同控制。
制造方案围绕铝合金温度窗口、热处理响应和加工变形控制展开。坯料状态、加热与变形参数、固溶时效制度和精加工余量协同确定,并以材料、性能、尺寸和表面检验完成放行。
制造与质量放行按照机加工状态交付执行。锻压与轧环联合成形、成熟的大型环件工艺体系纳入项目检验计划,终检记录及质量文件构成交付依据。
材料牌号与批次追溯
依据确认规范实施力学性能与热处理验证
按技术要求实施UT / PT、尺寸及表面检验
材料证明与炉批追溯文件
热处理与检验记录
终检尺寸报告与放行资料包
相关产品
项目合作
提交图纸、材料要求或研发任务书,由项目团队梳理制造路径与质量验证重点。