需求与材料评审
统一应用要求、材料牌号、替代原则、供货状态、炉批追溯及性能指标。
主要交付内容需求边界、材料技术路线、验证项目及追溯要求。
查看材料与制造实绩 → YL GLOBALYL Global Industrial Trading Pte. Ltd.
制造能力
能力路径依次贯通需求与材料评审、可制造性评审、锻造、热处理、精密加工和检测验证。
端到端制造流程
需求与材料评审 → 可制造性评审 → 锻造 → 热处理 → 精密加工 → 检测验证。每一环节均明确工程任务、交付内容与配套能力。
统一应用要求、材料牌号、替代原则、供货状态、炉批追溯及性能指标。
识别零件结构、加工余量、公差、变形及检测风险。
依据结构、材料与性能指标匹配自由锻、模锻、精密锻造或环轧工艺。
按材料和目标性能制定正火、调质、固溶、时效等工艺。
统筹毛坯状态、加工基准、粗精加工衔接及关键尺寸。
将材料、力学性能、无损检测、尺寸检验与文件要求落实为质量控制节点。
核心设备
核心装备按项目图纸、材料牌号、部件尺寸与验收要求进行适配评审。
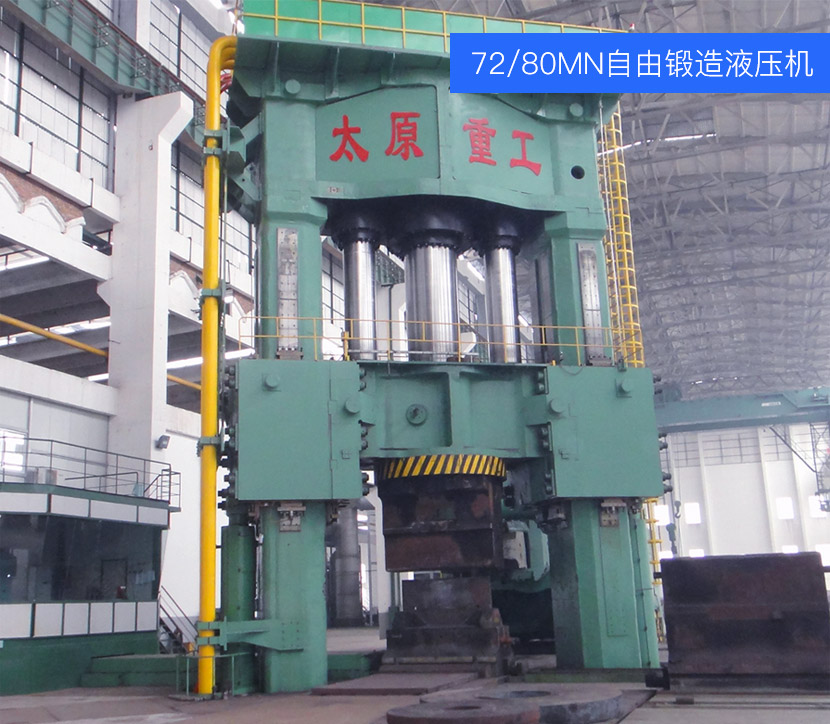
最大锻件重量100吨;实心件直径300-2000 mm,环件直径最高5000 mm,轴类长度最高15,000 mm。
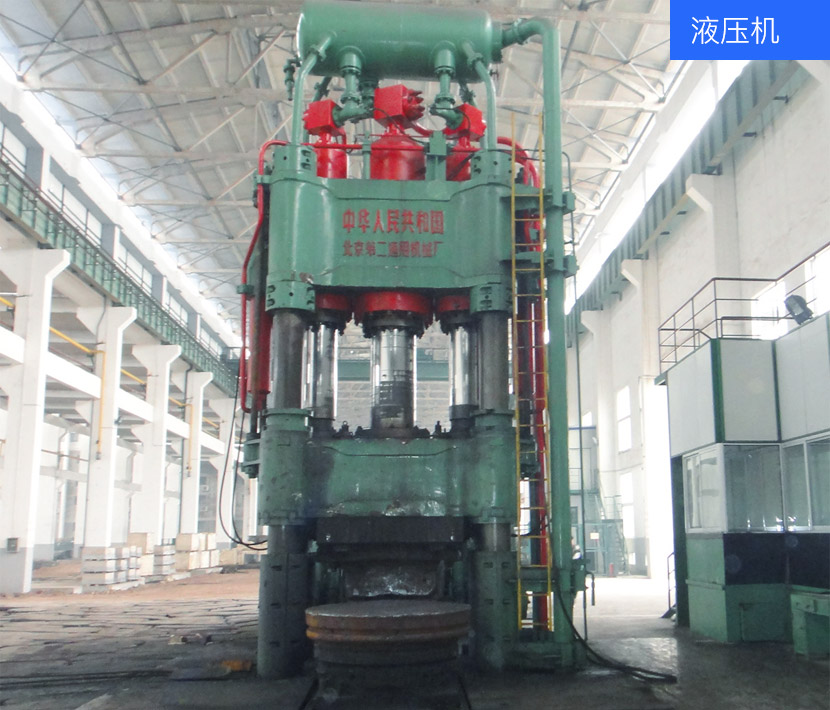
最大锻件重量35吨;盘类直径不超过3000 mm,轴类长度不超过18,000 mm。
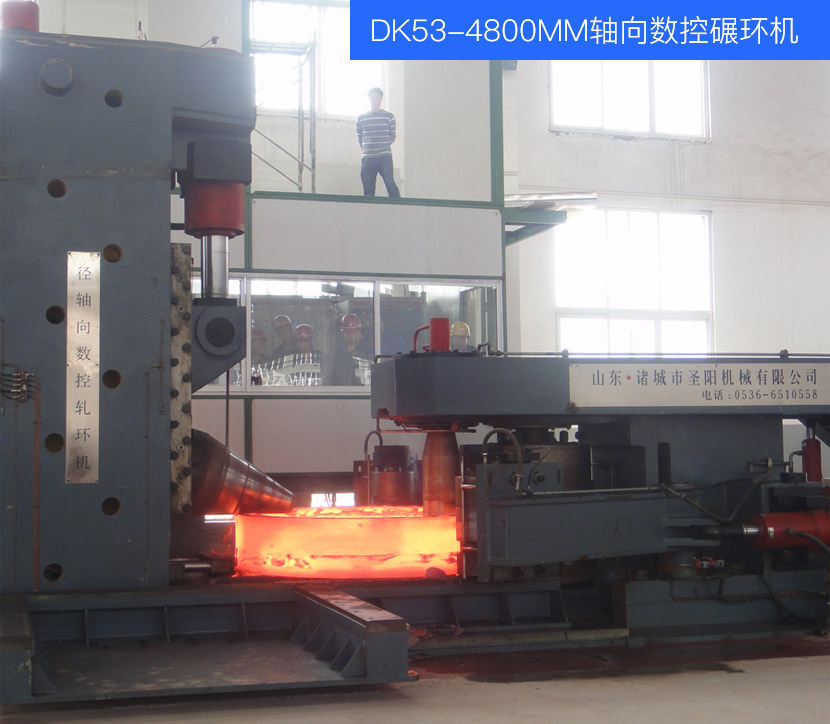
轧环外径700-4800 mm,高度100-600 mm,支持大型环件成形。
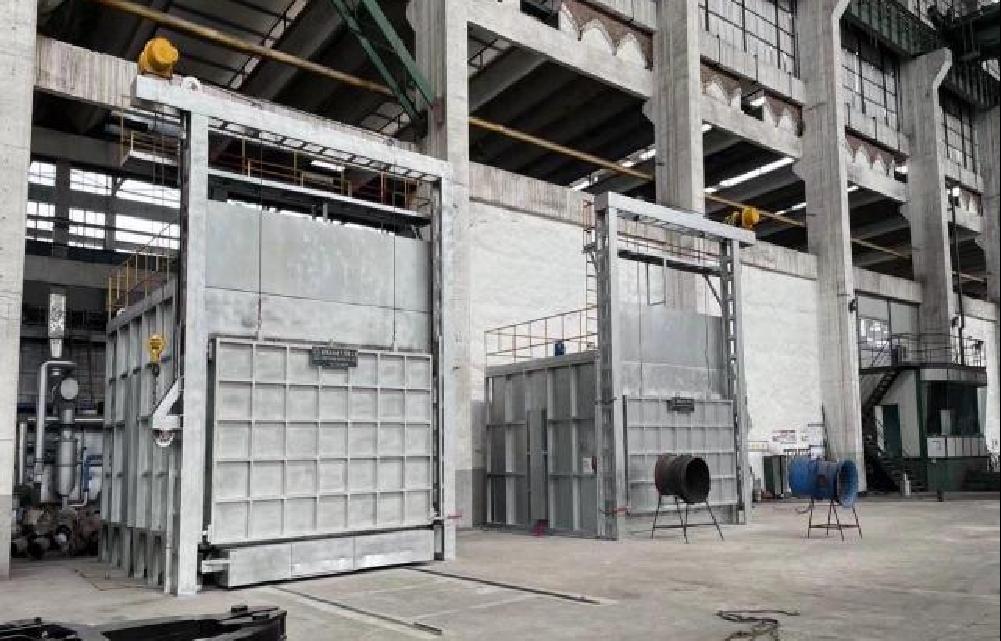
面向铝合金锻前加热,结合材料牌号与成形路线控制加热窗口。
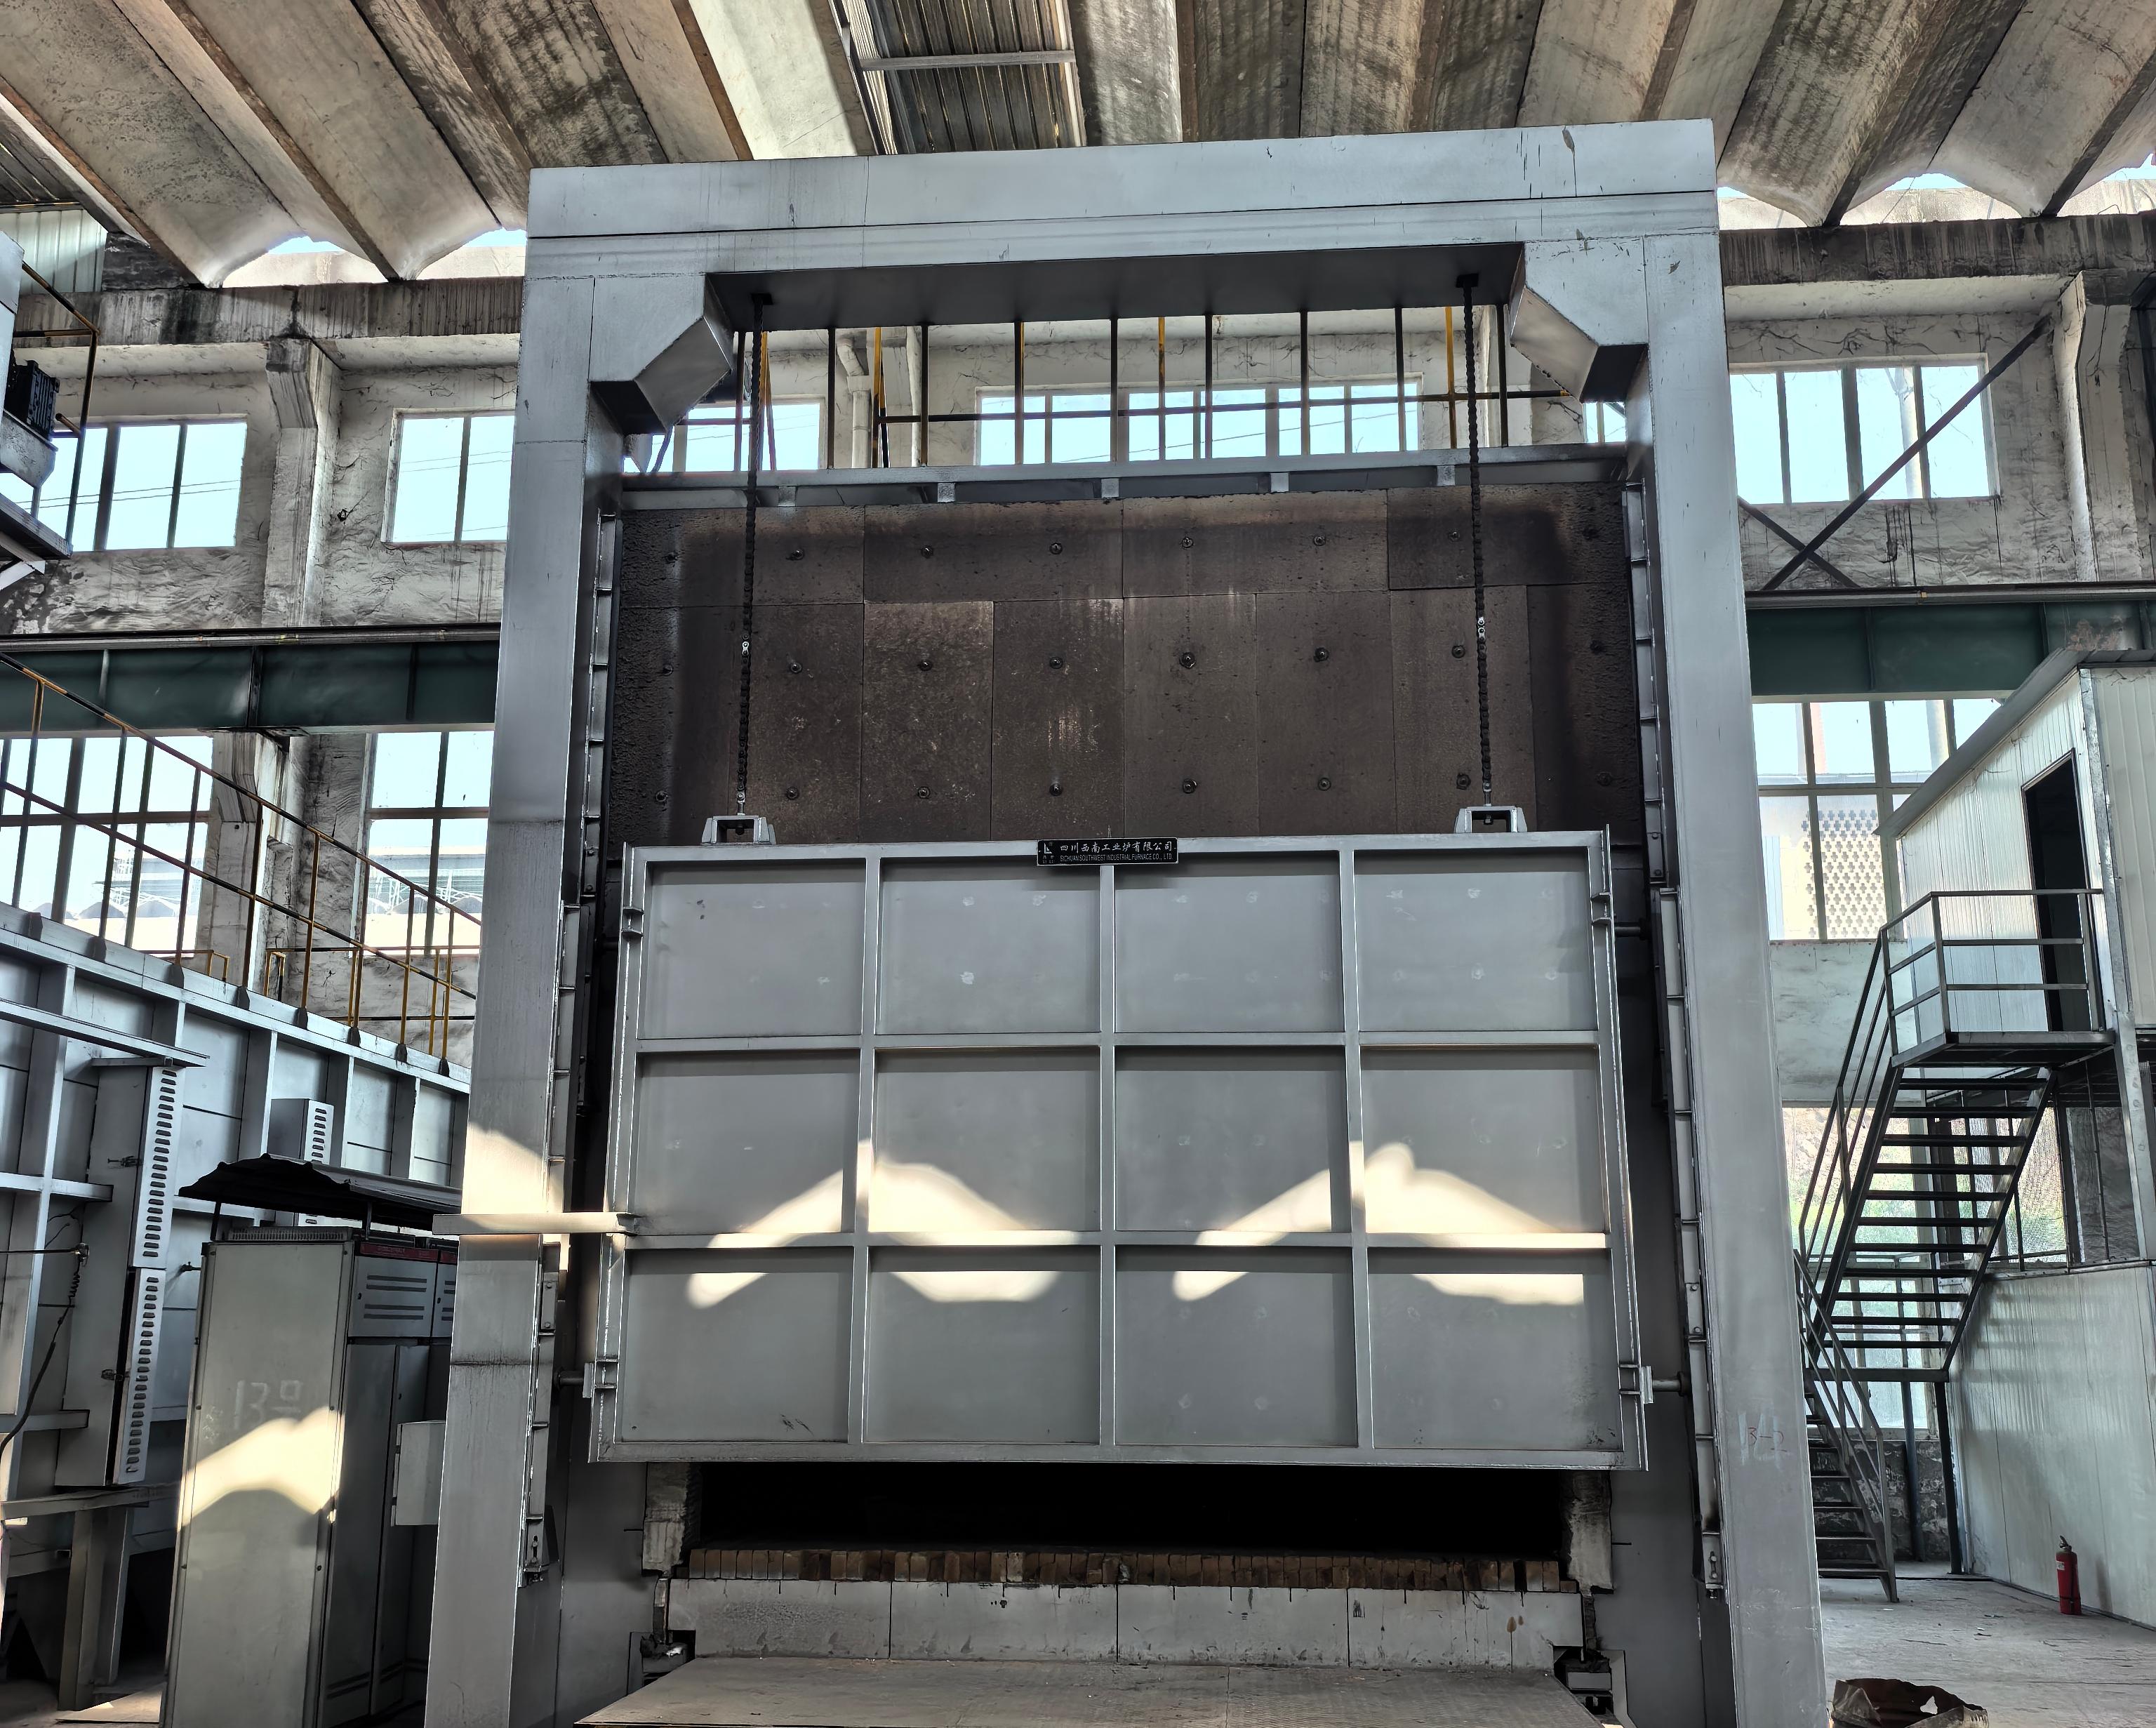
用于铝合金时效处理,衔接固溶、淬火与目标性能验证。
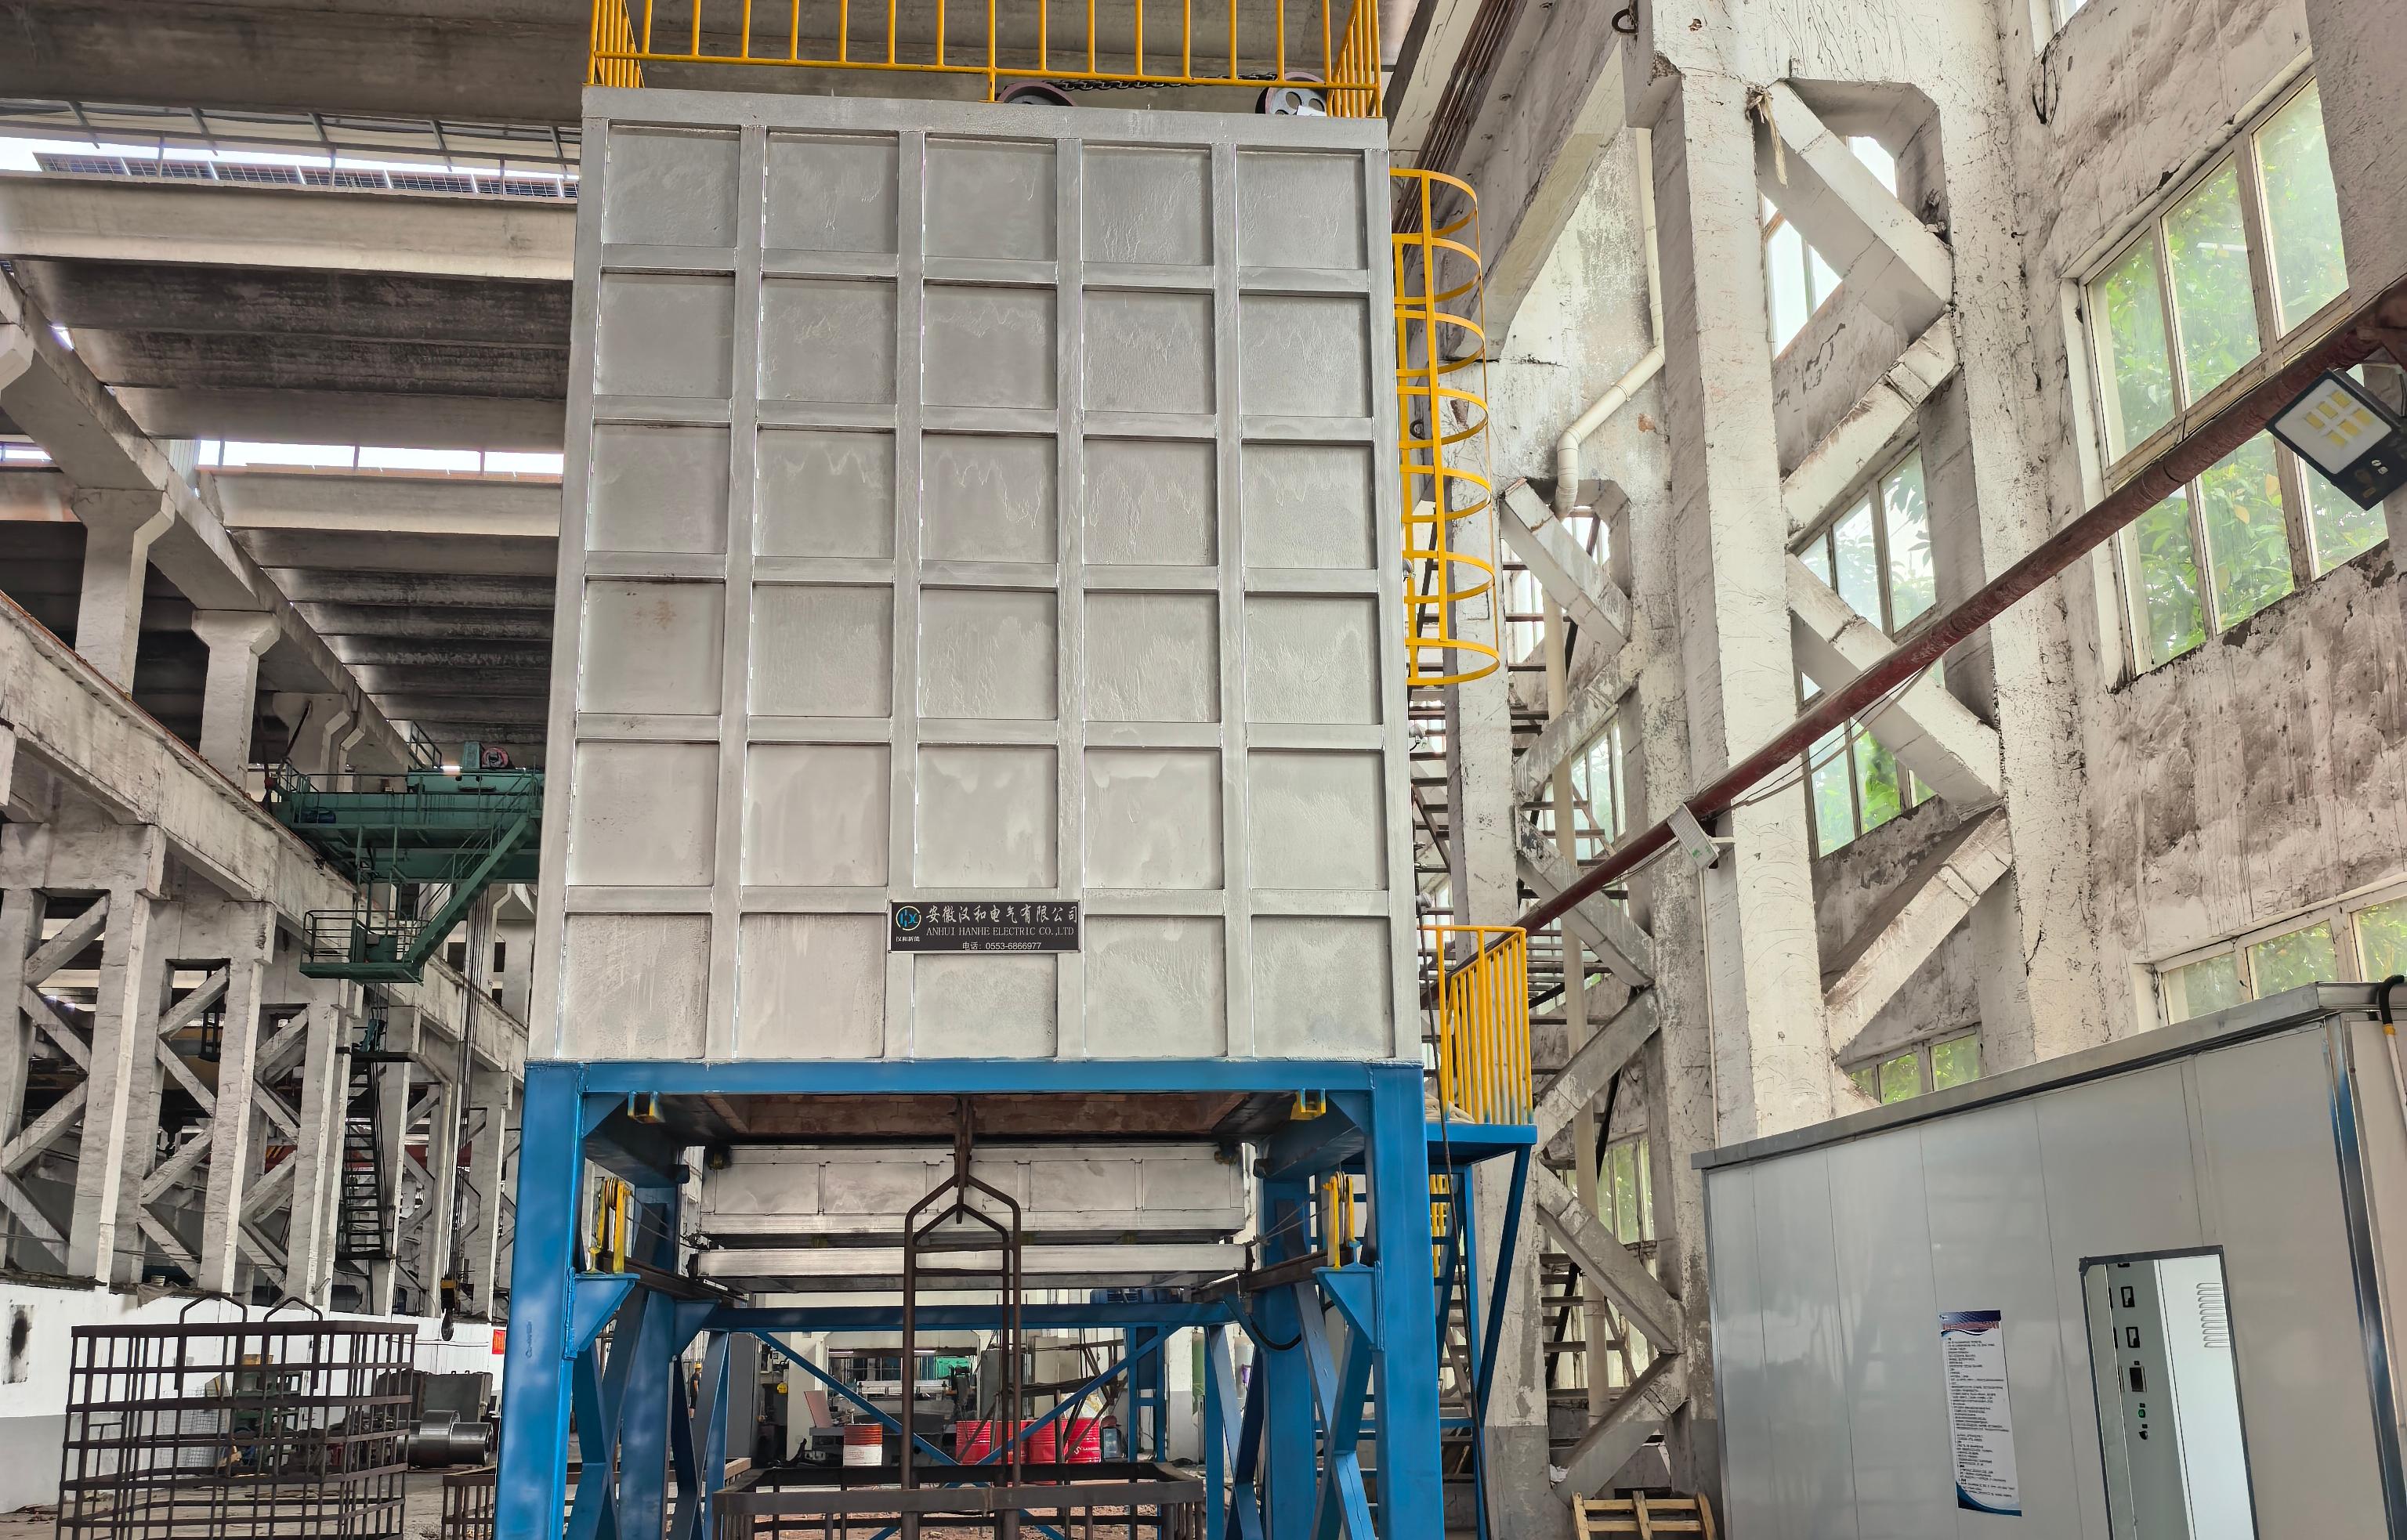
用于铝合金淬火处理,按项目要求控制装炉、保温与转移过程。
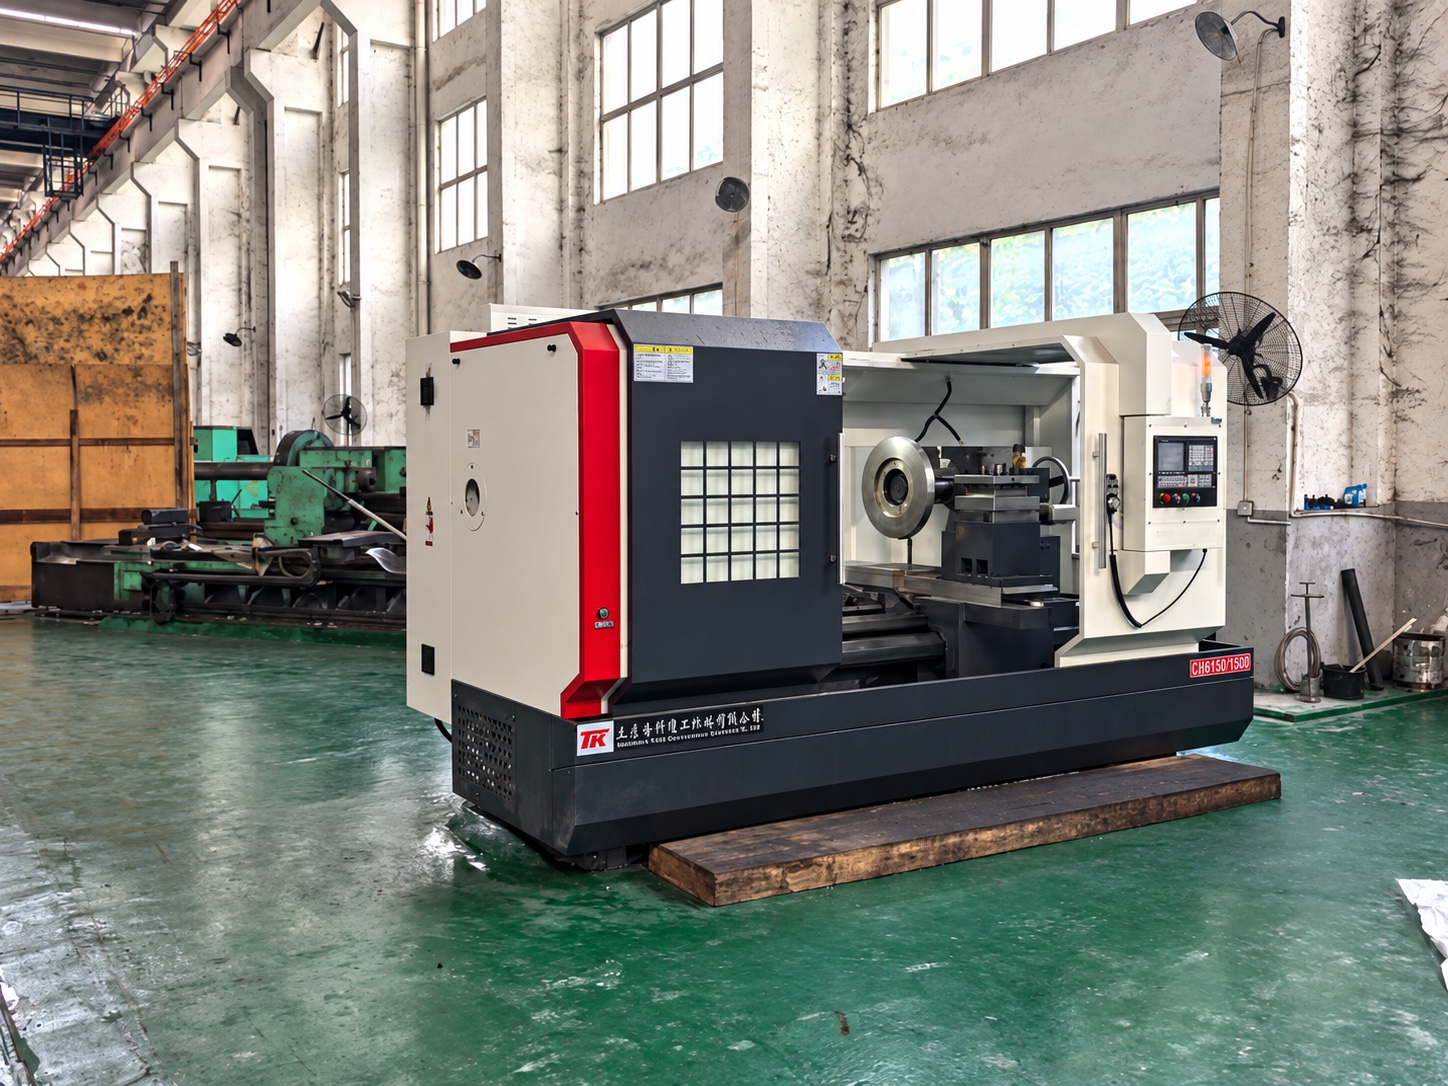
覆盖立式、卧式及数控车削,带锯、镗铣、钻削和龙门加工等设备。
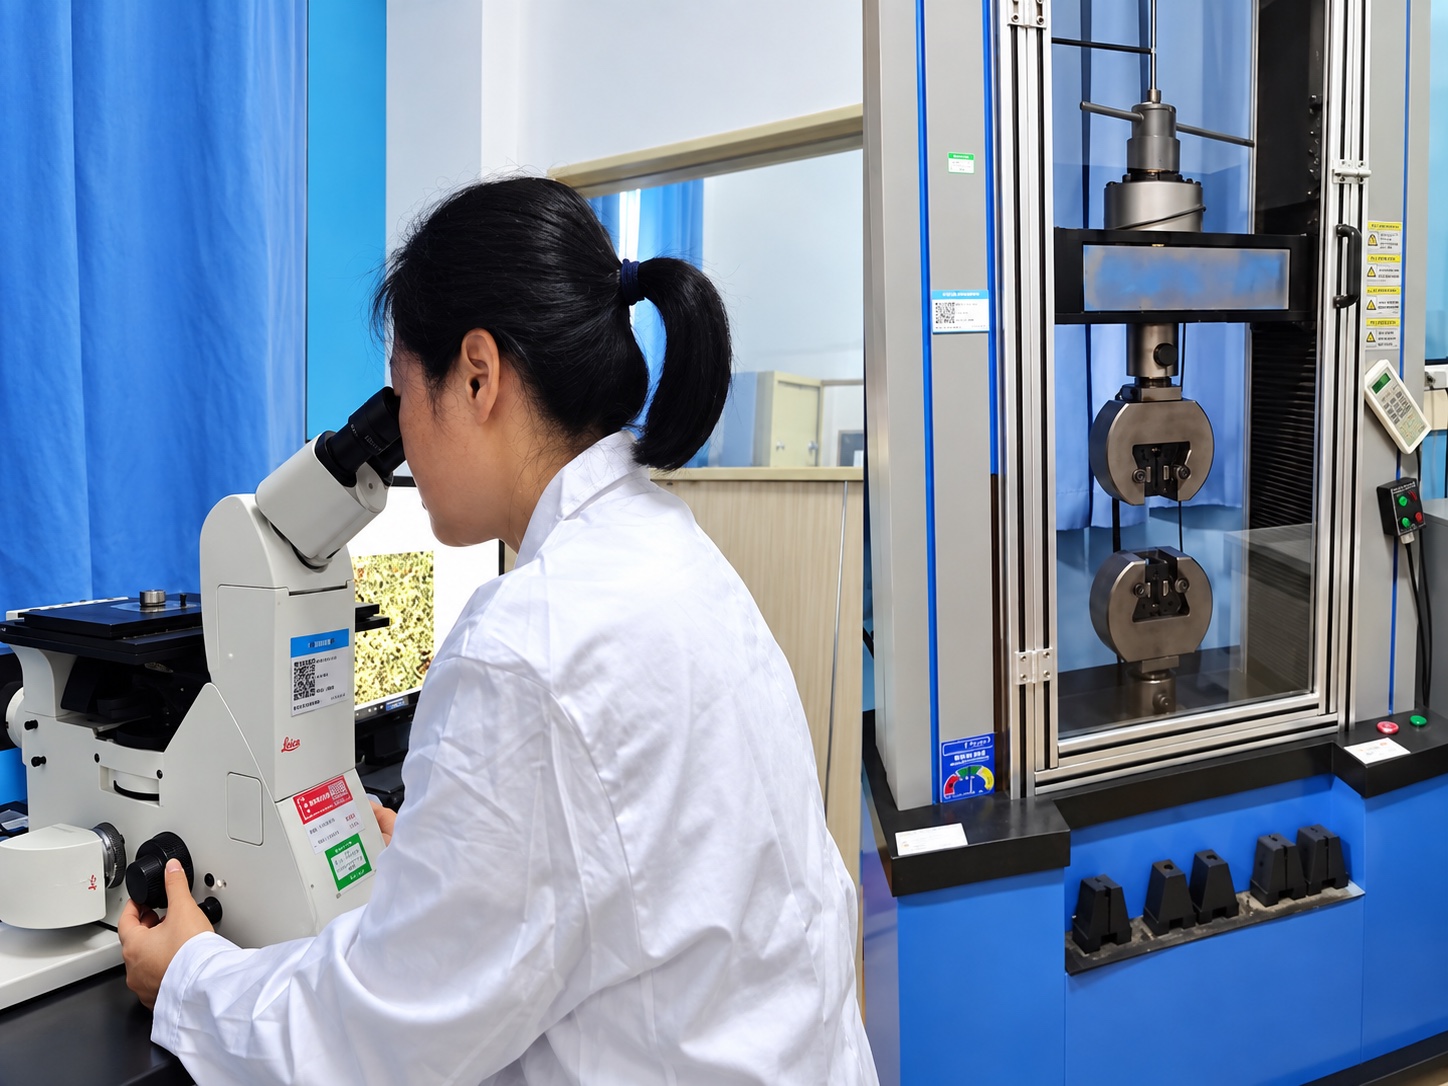
覆盖力学试验、光谱、硬度、金相制样、显微分析、低温及端淬等检测项目。
全流程制造与质量控制
以材料追溯、过程控制、检验验证和交付放行为主线,确保每个制造节点均有明确任务和质量要求。
取样与检测项目
覆盖力学性能、低倍与高倍组织、电导率、硬度、无损检测和尺寸外观检查,并按炉次、热处理批次及项目技术要求设置取样与检测位置。
材料追溯、化学成分分析与项目要求核对。
按炉次进行纵向、横向和高向取样,并依据技术条件开展性能试验。
低倍按热处理炉次在变形方向全截面取样;高倍按炉次在表面位置取样。
在纵向拉伸试样及锻件表面按200 × 200 mm网格设置检测点。
在锻件最厚与最薄处表面设置硬度检测位置。
根据技术要求提供UT、MT、PT等检测。
关键尺寸、加工余量、表面与最终状态检验。
材料证明、过程记录、检测报告与交付资料包。
项目合作
提交图纸、材料要求或研发任务书,由项目团队梳理制造路径与质量验证重点。